10.06.2025
Кінематична система визначає, як рухаються вузли 3D-принтера, і безпосередньо впливає на швидкість, точність та якість друку. У статті розглянемо принципи роботи CoreXY і Delta, порівняємо їхні технічні можливості та особливості механіки. Також з’ясуємо, як ці відмінності впливають на практичне використання принтерів і вибір відповідної системи для різних завдань.
Зміст
Індустрія 3D-друку перебуває на етапі стрімкого технологічного переходу. З огляду на те, що глобальний обсяг ринку FDM-друку у 2025–2026 роках оцінюється приблизно у 2,56 мільярда доларів США, де близько 75,9% прибутку генерується промисловими рішеннями, а понад половина застосувань фокусується на швидкому прототипуванні, вимоги до швидкості та точності обладнання досягли безпрецедентного рівня.
Традиційна декартова (Cartesian) кінематика, відома у форматі «bedslinger» (де важкий нагрівальний стіл рухається вздовж осі Y), поступово витісняється з професійного сегмента. Значна маса рухомої платформи створює інерційні проблеми, ускладнює контроль імпульсу на високих швидкостях та генерує небажані повітряні потоки (протяги), що спричиняють деформацію високих деталей з матеріалів, чутливих до термоусадження (наприклад, ABS чи PETG).
На зміну декартовим системам прийшли дві передові архітектури: CoreXY та Delta. Обидві парадигми створені з фундаментальною метою — мінімізувати масу рухомого інструментального блоку, що дозволяє досягати екстремальних швидкостей без критичного погіршення якості поверхні.
Механіка Delta, завдяки своїм паралельним шарнірним маніпуляторам, часто позиціонується маркетологами та дослідниками як абсолютне майбутнє швидкісного 3D-друку. Водночас CoreXY міцно закріпилася як золотий стандарт індустрії для інженерного друку, пропонуючи неперевершену стабільність розмірів та легку інтеграцію з важкими екструдерами.
Для визначення оптимальної системи необхідно провести глибокий аналіз їхньої фізики, динаміки вібрацій, термодинамічного контролю та екосистемного потенціалу.
Розуміння переваг та недоліків кожної механіки вимагає заглиблення в математичні моделі, які керують просторовим позиціонуванням екструдера.
Кінематика CoreXY є концептуальним розвитком ідей, закладених у механічних креслярських столах та ранніх верстатах з числовим програмним керуванням (ЧПК). На відміну від класичного декартового підходу, де двигуни жорстко закріплені на рухомих осях і додають власну вагу до інерції системи, CoreXY використовує стаціонарне розміщення моторів. Два потужні крокові двигуни, закріплені на нерухомій металевій рамі принтера, керують надзвичайно довгою системою перехресних зубчастих ременів.
Математично рух у CoreXY визначається матрицею Якобі, де координати X та Y є результатом векторної суми обертання обох двигунів. Коли мотори обертаються синхронно в одному напрямку, екструдер здійснює діагональний рух. Протилежне обертання генерує ідеально прямий рух вздовж однієї з ортогональних осей. Такий розподіл навантаження дозволяє двигунам працювати ефективніше, генеруючи більший сумарний крутний момент і розсіюючи тепло безпосередньо на металеву раму, яка діє як радіатор. Рух платформи (вісь Z) у таких системах зазвичай відбувається лише у вертикальній площині (поступове опускання столу), що гарантує геометричну стабільність високих і делікатних об'єктів.
Слабким місцем цієї механіки є висока вимогливість до механічної прецизійності. Найменша асиметрія в натягу ременів, непаралельність лінійних напрямних або деформація шківів призводять до просторових відхилень та ефекту «перекосу» (skew) осей. Саме тому якісні принтери CoreXY вимагають ідеального заводського калібрування та застосування жорстких суцільнометалевих рам.
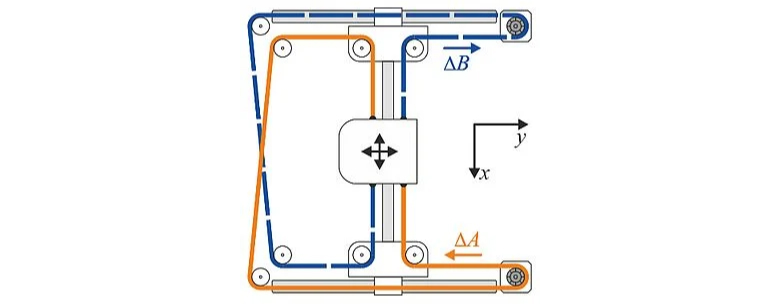 Схематичне зображення системи CoreXY
Механіка Delta функціонує за принципами паралельної робототехніки, кардинально відрізняючись від систем зі взаємно перпендикулярними осями. Ефектор (друкувальна головка) підвішений у просторі за допомогою трьох пар шарнірних важелів, з'єднаних з каретками, які рухаються по трьох вертикальних колонах. Нагрівальний стіл у такій архітектурі залишається абсолютно нерухомим і має циліндричну робочу зону.
Керування позиціонуванням у Delta-принтерах вимагає складних математичних обчислень. Для переміщення екструдера в задану точку з декартовими координатами (X, Y, Z), мікроконтролер принтера має в реальному часі виконувати нелінійні тригонометричні перетворення, розраховуючи висоту кожної з трьох кареток на колонах. Відсутність важких моторів на рухомих частинах дозволяє звести кінетичну масу ефектора до абсолютного мінімуму, відкриваючи шлях до безпрецедентних швидкостей.
Проте тригонометрична природа Delta породжує специфічні проблеми. Будь-яка мікроскопічна похибка у фізичних розмірах (наприклад, важелі відрізняються за довжиною на десяті частки міліметра, або колони не ідеально паралельні) призводить до нелінійних просторових викривлень. Найвідомішим наслідком є ефект «тарілки» (bowl або dish shape), коли сопло рухається не по ідеальній площині, а по гіперболічній або сферичній траєкторії, врізаючись у стіл на краях і зависаючи в центрі. Компенсація цього явища вимагає застосування квадратичних алгоритмів корекції сітки та високоточного зондування.
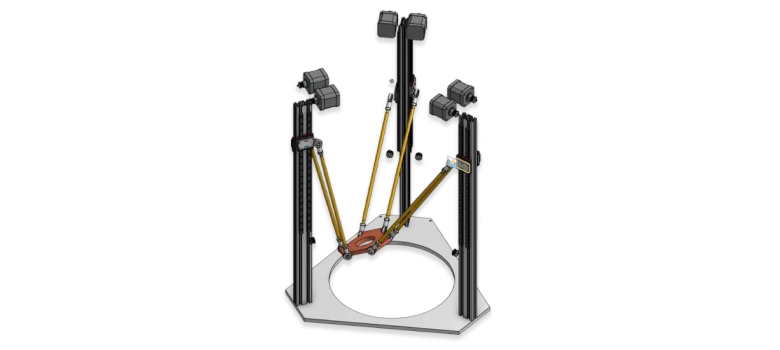 Схематичне зображення системи DELTA
Вибір між DELTA та CoreXY найяскравіше ілюструється під час тестування граничних можливостей систем у швидкості, резонансній динаміці та геометричній точності.
У контексті чистої механічної швидкості паралельна кінематика Delta залишається неперевершеною. Завдяки надлегкому ефектору та відсутності зміни напрямку масивних порталів, флагманські Delta-принтери здатні розганятися до 1200 мм/с з показниками прискорення до 40 000 мм/с². CoreXY, з іншого боку, змушена переміщувати масивнішу балку осі X (разом з екструдером), що обмежує практичну максимальну швидкість до 500-600 мм/с, а прискорення – до 20 000 мм/с².
Однак швидкість друкувальної голови – це лише один елемент рівняння. Обмеженням для обох архітектур виступає термодинаміка полімерів. Для забезпечення швидкості потоку 110 мм³/с, характерної для сучасних Delta-систем, пластик необхідно плавити миттєво, а потім так само швидко охолоджувати, щоб уникнути деформації навісних елементів. Наприклад, Delta-принтер FLSun S1 Pro використовує для цього масивний турбовентилятор CPAP, що обертається зі швидкістю 40 000 об/хв і здатен охолодити шар пластику за 1 секунду. Без такого агресивного охолодження теоретична швидкість кінематики нівелюється розплавленням моделі.
Високі прискорення неминуче викликають вібрації рами, що проявляються на надрукованих моделях у вигляді «ехо» (ringing, ghosting). У принтерах CoreXY, завдяки лінійній незмінній у часі (LTI) динаміці, вібрації можна ефективно компенсувати за допомогою алгоритмів формування вхідного сигналу (Input Shaping) у прошивках на кшталт Klipper. Сенсори (акселерометри) вимірюють резонансні частоти осей X та Y, після чого програмне забезпечення автоматично згладжує ці коливання.
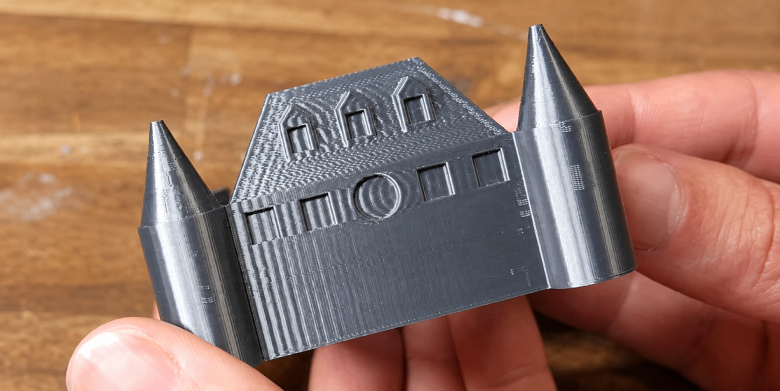 Приклад ефекту «ехо» на поверхні готового виробу
У системах Delta ситуація значно складніша. Динаміка Delta-принтерів є позиційно-залежною: жорсткість та резонансні частоти системи змінюються залежно від того, в якій точці робочої зони перебуває ефектор. Застосування стандартних фільтрів (наприклад, FBS — фільтрованих B-сплайнів) для компенсації вібрацій у Delta-системах вимагає колосальних обчислювальних ресурсів. Лише використання замкнених систем керування (closed-loop stepper motors) та просунутих алгоритмів контролю на базі штучного інтелекту дозволило сучасним Delta-принтерам подолати цей бар'єр і забезпечити чисту поверхню на високих швидкостях.
Дослідження, проведені в інженерному середовищі, доводять, що CoreXY суттєво перевершує Delta за критерієм точності розмірів (dimensional accuracy) та відповідності вихідній CAD-моделі. Для інженерних деталей, які мають з'єднуватися між собою (шестерні, різьби, підшипникові вузли), похибка у розмірах є критичною.
У декартових системах та CoreXY усадка пластику (shrinkage) або механічна похибка має лінійний характер. Для її виправлення користувачу достатньо змінити масштаб у слайсері (наприклад, до 100,3%) або застосувати компенсацію контурів і отворів (X-Y contour/hole compensation). Попри те, що навіть у преміальних CoreXY-системах, як-от Bambu Lab X1C, користувачі відзначають варіативність допусків у межах ±0,15 мм, ці похибки легко прогнозуються та програмно коригуються в слайсерах (наприклад, OrcaSlicer).
У Delta-принтерах тригонометрична трансляція координат означає, що механічна похибка впливає на розмір деталі нерівномірно. Квадрат, надрукований ближче до краю круглої платформи, може мати іншу площу та спотворення кутів, порівняно з тим самим квадратом у центрі. Через це Delta-принтери частіше демонструють ідеально гладку якість поверхні (оскільки рух по кривих є природним для паралельних важелів), але програють у метричній ідеальності прямих ліній та отворів.
Сучасний індустріальний стандарт вимагає використання екструдерів прямої подачі (Direct Drive) для ефективної роботи з гнучкими матеріалами (TPU) та високотемпературними композитами. Це стало серйозним випробуванням для архітектури Delta. Встановлення важкого крокового двигуна екструдера безпосередньо на рухомий ефектор різко збільшує кінетичну масу, що змушує виробників значно знижувати швидкість для уникнення інерційних спотворень і відриву магнітних шарнірів. Архітектура CoreXY, маючи потужні лінійні напрямні та масивні портали, легко переносить вагу Direct Drive без втрати динамічних переваг.
| Критерій оцінки | Кінематика CoreXY | Кінематика DELTA |
|---|---|---|
| Фундаментальна логіка | Декартова / Ортогональна | Паралельна / Нелінійна |
| Максимальні швидкості | 500 – 600 мм/с | 1000 – 1200 мм/с |
| Прискорення | До 20 000 мм/с² | До 40 000 мм/с² |
| Форма робочої області | Кубічна (оптимальна для площин) | Циліндрична (оптимальна для висоти) |
| Точність лінійних розмірів | Висока (прогнозована лінійна усадка) | Середня (наявність просторових спотворень) |
| Сумісність з Direct Drive | Відмінна (конструкція витримує вагу) | Обмежена (погіршує динаміку важелів) |
| Схильність до вібрацій | Низька (легко компенсується LTI-фільтрами) | Висока (вимагає складної позиційно-залежної корекції) |
Якщо CoreXY є ідеальним рішенням для масового індустріального прототипування, то Delta за правом вважається платформою для фундаментальних інновацій. Найбільшим обмеженням FDM-друку є слабкість моделей вздовж осі Z (через пошарову адгезію) та наявність «ефекту сходів» (staircase effect) на вигнутих поверхнях.
Паралельна кінематика Delta має унікальну перевагу у виконанні багатоосьових просторових траєкторій, не обмежених паралельними площинами. Це відкрило шлях до непланарного 3D-друку (non-planar 3D printing). Завдяки використанню спеціалізованих алгоритмів слайсингу, екструдер Delta-принтера може рухатися криволінійними 3D-траєкторіями (наприклад, по формі сфери або хвилі), укладаючи пластик безперервними лініями поверх складної геометрії. Такий підхід радикально покращує міцність деталей та створює ідеально гладкі поверхні без необхідності постобробки.
Крім того, просторова гнучкість Delta-кінематики активно застосовується у м'якій робототехніці (soft robotics) та біодруку. Можливість виготовляти монолітні механізми з піддатливими з'єднаннями, де еластичність матеріалу виконує роль шарніра, вимагає складних просторових рухів, з якими паралельні роботи справляються значно краще. Таким чином, інноваційність Delta лежить у площині подолання плаского (2.5D) мислення традиційного адитивного виробництва.
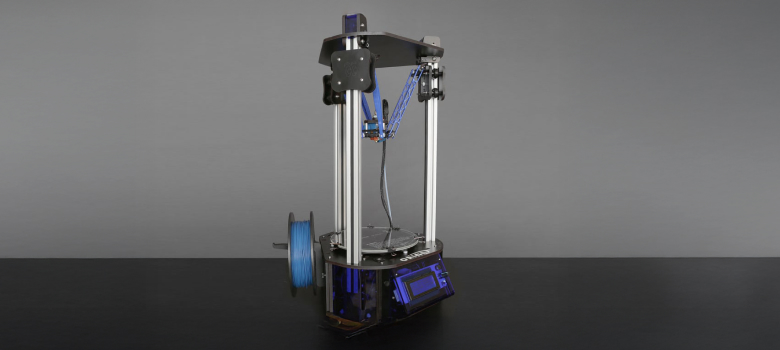
Сучасний ринок пропонує низку досконалих рішень, які демонструють межі можливостей обох архітектур. Порівняння систем від Bambu Lab, Prusa, Elegoo та FLSun дозволяє оцінити їхній вплив на бізнес-процеси.
Bambu Lab X1 Carbon (X1C) здійснив революцію у надійності високошвидкісного друку. Використовуючи механіку CoreXY, принтер досягає швидкостей 500 мм/с. Він оснащений лідаром для автоматичного калібрування першого шару та штучним інтелектом для виявлення дефектів (спагетті-детекція). Закрита камера з активним вугільним фільтром робить його придатним для роботи з інженерними пластиками.
Найбільшою перевагою X1C є система AMS (Automatic Material System), яка забезпечує безшовний друк 16 кольорами (макс.) або мультиматеріальні комбінації (наприклад, використання водорозчинних підтримок). Однак закрита екосистема Bambu Lab та пропрієтарні запчастини викликають занепокоєння у користувачів, які прагнуть ремонтопридатності та відкритого вихідного коду (Open Source). Додатково, для досягнення мікронної точності розмірів, користувачам часто доводиться проводити тонке налаштування параметрів (shrinkage calibration) у сторонніх слайсерах, таких як OrcaSlicer.
Компанія Prusa Research, відійшовши від класичної архітектури i3 (bedslinger), представила флагманський Prusa CORE One+. Принтер пропонує робочий об'єм 250×220×270 мм та унікальну систему активного контролю температури камери (до 55°C), що є критично важливим для друку складними полімерами (PC, PA тощо) без їхньої деформації під час кристалізації. Інноваційний екструдер Nextruder обладнаний фізичним тензодавачем (Load Cell), що вимірює тиск безпосередньо на кінчику сопла, унеможливлюючи похибки, характерні для оптичних сенсорів.
Системи Prusa славляться своєю ремонтопридатністю та відкритою архітектурою (Open Source). Відсутність прив'язки до хмарних серверів робить CORE One+ ідеальним вибором для корпоративного сегменту та об'єктів критичної інфраструктури (існує навіть спеціалізована версія Core One L без Wi-Fi-модулів для гарантування кібербезпеки). Вирішення завдання багатоколірного друку тут покладено на модуль MMU3, який, попри дещо більшу вимогливість до налаштування порівняно з AMS, забезпечує високу якість.
Знайти рішення від PRUSA для організації принт-ферм чи виробничих ліній можна на спеціалізованих майданчиках, таких як сайт Masteram.
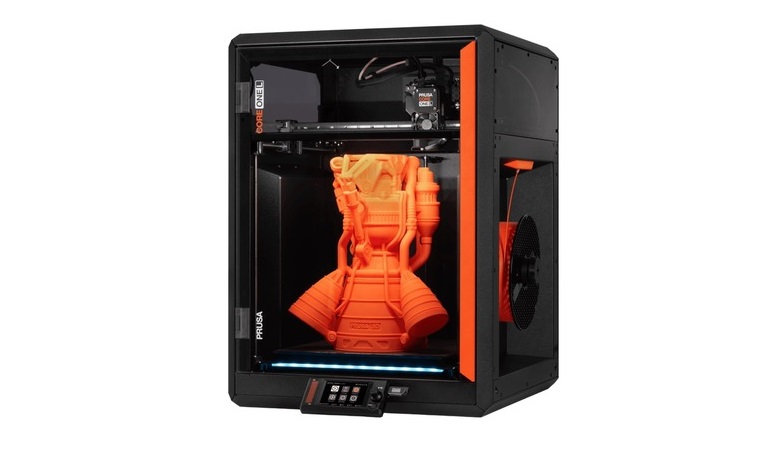 3D-принтер Prusa CORE One L для критичної інфраструктури
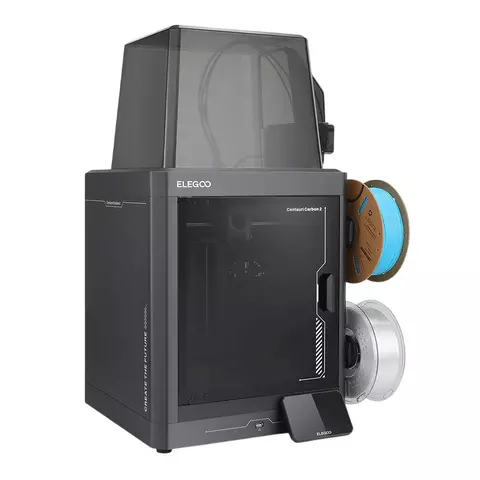
Компанія ELEGOO довела гнучкість кінематики CoreXY до індустріальних масштабів. Новітній 3D-принтер ELEGOO Centauri Carbon Core XY є високотехнологічним інструментом із суцільнолитою металевою рамою, закритою камерою та швидкістю друку до 500 мм/с (прискорення 20 000 мм/с²). Сопло з максимальною температурою 320°C дозволяє впевнено працювати з армованими вуглецевим волокном пластиками (PLA-CF, PETG-CF). Інтеграція прошивки Klipper та камери для AI-моніторингу робить цей принтер потужним інструментом для середнього бізнесу. Версія Centauri Carbon 2 Combo також має підтримку мультиматеріальної системи (CANVAS) з RFID-ідентифікацією та покращеною HEPA-фільтрацією.
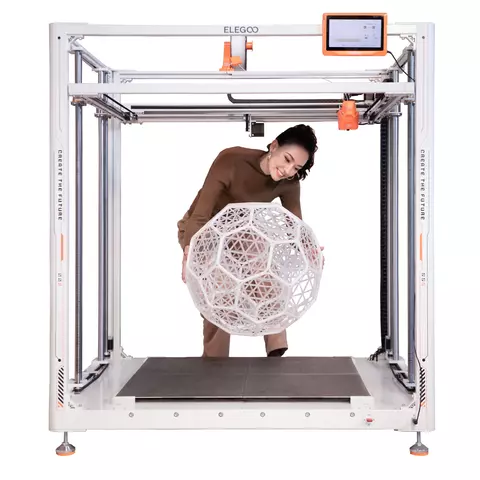
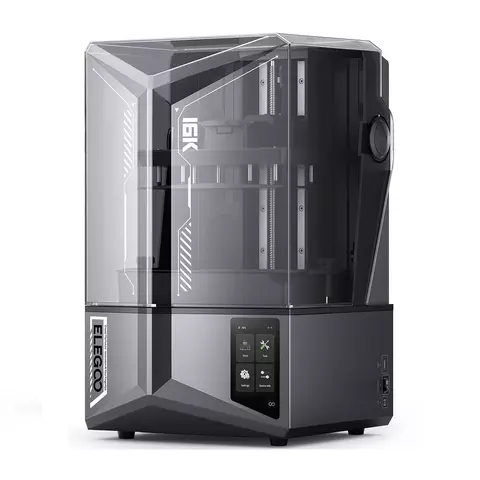
Для завдань макромасштабу компанія пропонує ELEGOO OrangeStorm Giga. Цей FDM-гігант має робочий об'єм 800 × 800 × 1000 мм³. Унікальною рисою є чотиризонний підігрів столу, що дозволяє раціонально витрачати електроенергію під час друку невеликих деталей, та можливість одночасного друку чотирма незалежними соплами, що розширює концепцію CoreXY до масштабів конвеєра. Всю екосистему бренду, включно з фотополімерними рішеннями (наприклад, надточним Saturn 4 Ultra 16K для ювелірної справи чи стоматології), можна детальніше дослідити у розділах 3D-принтери та рішення ELEGOO.
Межі можливостей архітектури Delta демонструє модель FLSun S1 Pro. Принтер вражає характеристиками: максимальна швидкість 1200 мм/с, прискорення 40 000 мм/с² та неймовірна швидкість потоку розплаву 110 мм³/с. Це дозволяє надрукувати стандартний тестовий кораблик (Benchy) лише за 17 хвилин. Апарат обладнаний системою закритого циклу керування двигунами (closed-loop servo motors), що автоматично виявляє та компенсує втрачені кроки (lost steps) — критично важлива інновація для Delta-машин.
Інтегрований AI Lidar (радар Microtac) знімає частину проблем із налаштуванням першого шару, а турбовентилятор CPAP забезпечує блискавичне охолодження. Незважаючи на об'єм друку 320×430 мм та максимальну температуру сопла до 350°C, FLSun S1 Pro не підтримує повноцінного автоматичного багатоколірного друку, що залишає його в ніші машин для надшвидкого монолітного прототипування або друку високих аерокосмічних компонентів.
| Характеристика | Bambu Lab X1C (CoreXY) | Prusa CORE One+ (CoreXY) | ELEGOO Centauri Carbon 2 Combo (CoreXY) | FLSun S1 Pro (Delta) |
|---|---|---|---|---|
| Робочий об'єм (мм) | 256 × 256 × 256 | 250 × 220 × 270 | 256 × 256 × 256 | 320 (діаметр) × 430 |
| Швидкість (мм/с) / Прискорення | 500 / 20 000 мм/с² | Близько 500 / High-Speed | 500 / 20 000 мм/с² | 1200 / 40 000 мм/с² |
| Багатоматеріальність | AMS (до 16 кольорів) | MMU3 / Toolchanger | CANVAS (до 4 кольорів) | Відсутня |
| Особливості камери / столу | Закрита, пасивний підігрів | Активний підігрів до 55°C | Закрита камера, скло | Зональний смарт-підігрів |
| Екструдер та давачі | Оптичний Lidar | Тензодавач (Load Cell) | Klipper, давач обриву | Радар Microtac, AI Lidar |
| Екосистема | Закрита (пропрієтарна) | Відкрита (Open Source) | Klipper (відкрита) | Cloud (FLSUN OS) |
Високопродуктивна кінематика (чи то DELTA, чи CoreXY) не здатна компенсувати фізико-хімічні вади неякісних полімерів. Під час друку на швидкостях вище 300 мм/с час перебування пластику в зоні плавлення вимірюється частками секунди. Це вимагає використання сучасних високотекучих філаментів зі стабільним діаметром нитки (зазвичай 1,75 мм).
Абсолютно критичним етапом для якості 3D-друку є сушіння матеріалу. Навіть найкращий принтер видасть дефектну деталь із пухирцями, розшаруванням або ефектом «павутиння» (stringing), якщо філамент містить вологу. Професіонали рекомендують перед друком просушувати матеріали протягом 4-6 годин:
Для надійного друку як технічних, так і декоративних деталей на CoreXY та Delta системах, варто використовувати перевірені матеріали, як-от філамент ELEGOO PLA PRO, який гарантує плавну подачу, низький рівень усадки та відмінну адгезію до PEI-пластин. У сегменті фотополімерного друку (який залишається беззаперечним лідером для ювелірної деталізації) існують інноваційні матеріали на зразок смоли ELEGOO Grey to Purple, що змінює колір при нагріванні понад 50°C і може слугувати індикатором температурного навантаження деталі.
Крім того, виготовлення дронів, робототехніки чи інтелектуальних пристроїв вимагає не лише якісного друку корпусу, а й інтеграції електронних компонентів. Асортимент витратних матеріалів для 3D-друку та паяння на сайті Masteram охоплює професійні термоповітряні паяльні станції (Accta 401), припої, флюси, мінішліфмашини (Pro'sKit) для постобробки та хімічні засоби для очищення друкарських платформ. Правильне застосування адгезивів, таких як клей-спрей Tucans для ABS/PETG, усуває проблему деламінації (відриву) першого шару навіть на швидкостях Delta-машин.
Глибокий аналіз дозволяє чітко розмежувати оптимальні сфери застосування для кожної кінематичної парадигми.
Сценарії, де архітектура CoreXY не має альтернатив:
Сценарії, де механіка DELTA розкриває свій максимальний потенціал:
Механіка DELTA дійсно уособлює певний вектор інноваційного майбутнього 3D-друку, проте цей вектор спрямований у спеціалізовані ніші. Здатність долати «ефект сходів» через непланарний друк та досягати швидкостей понад 1000 мм/с робить її безцінним інструментом для передових наукових інститутів, дизайнерів та специфічних виробничих завдань. Втім обчислювальна складність компенсації вібрацій та просторова нелінійність унеможливлюють її універсальне домінування.
З іншого боку, кінематика CoreXY закріпила статус індустріального стандарту сучасного адитивного виробництва. Забезпечуючи високу ортогональну точність, безпроблемну роботу з важкими екструдерами прямої подачі та ідеальну інтеграцію систем багатоколірного друку, машини на базі CoreXY (від Bambu Lab X1C до Prusa CORE One+ та ELEGOO Centauri Carbon) закривають 90% потреб інженерного та комерційного прототипування. Обираючи обладнання, професіонали мають керуватися не лише піковими значеннями швидкості, а й геометрією виробу, вимогами до матеріалознавства (термокамери, сушіння філаментів) та довгостроковою стабільністю екосистеми.