10.06.2025
Кинематическая система определяет, как движутся узлы 3D-принтера, и напрямую влияет на скорость, точность и качество печати. В статье рассмотрим принципы работы CoreXY и Delta, сравним их технические возможности и особенности механики. Также выясним, как эти отличия влияют на практическое использование принтеров и выбор подходящей системы для различных задач.
Содержание
Индустрия 3D-печати находится на этапе стремительного технологического перехода. Учитывая, что глобальный объем рынка FDM-печати в 2025–2026 годах оценивается примерно в 2,56 миллиарда долларов США, где около 75,9% прибыли генерируется промышленными решениями, а более половины применений фокусируется на быстром прототипировании, требования к скорости и точности оборудования достигли беспрецедентного уровня.
Традиционная декартова (Cartesian) кинематика, известная в формате «bedslinger» (где тяжелый нагревательный стол движется вдоль оси Y), постепенно вытесняется из профессионального сегмента. Значительная масса подвижной платформы создает инерционные проблемы, усложняет контроль импульса на высоких скоростях и генерирует нежелательные воздушные потоки (сквозняки), которые вызывают деформацию высоких деталей из материалов, чувствительных к термоусадке (например, ABS или PETG).
На смену декартовым системам пришли две передовые архитектуры: CoreXY и Delta. Обе парадигмы созданы с фундаментальной целью – минимизировать массу подвижного инструментального блока, что позволяет достигать экстремальных скоростей без критического ухудшения качества поверхности.
Механика Delta, благодаря своим параллельным шарнирным манипуляторам, часто позиционируется маркетологами и исследователями как абсолютное будущее скоростной 3D-печати. В то же время CoreXY прочно закрепилась как золотой стандарт индустрии для инженерной печати, предлагая непревзойденную стабильность размеров и легкую интеграцию с тяжелыми экструдерами.
Для определения оптимальной системы необходимо провести глубокий анализ их физики, динамики вибраций, термодинамического контроля и экосистемного потенциала.
Понимание преимуществ и недостатков каждой механики требует углубления в математические модели, которые управляют пространственным позиционированием экструдера.
Кинематика CoreXY является концептуальным развитием идей, заложенных в механических чертежных столах и ранних станках с числовым программным управлением (ЧПУ). В отличие от классического декартового подхода, где двигатели жестко закреплены на подвижных осях и добавляют собственный вес к инерции системы, CoreXY использует стационарное размещение моторов. Два мощных шаговых двигателя, закрепленных на неподвижной металлической раме принтера, управляют чрезвычайно длинной системой перекрестных зубчатых ремней.
Математически движение в CoreXY определяется матрицей Якоби, где координаты X и Y являются результатом векторной суммы вращения обоих двигателей. Когда моторы вращаются синхронно в одном направлении, экструдер осуществляет диагональное движение. Противоположное вращение генерирует идеально прямое движение вдоль одной из ортогональных осей. Такое распределение нагрузки позволяет двигателям работать эффективнее, генерируя бóльший суммарный крутящий момент и рассеивая тепло непосредственно на металлическую раму, которая действует как радиатор. Движение платформы (ось Z) в таких системах обычно происходит только в вертикальной плоскости (постепенное опускание стола), что гарантирует геометрическую стабильность высоких и деликатных объектов.
Слабым местом этой механики является высокая требовательность к механической прецизионности. Малейшая асимметрия в натяжении ремней, непараллельность линейных направляющих или деформация шкивов приводят к пространственным отклонениям и эффекту «перекоса» (skew) осей. Именно поэтому качественные принтеры CoreXY требуют идеальной заводской калибровки и применения жестких цельнометаллических рам.
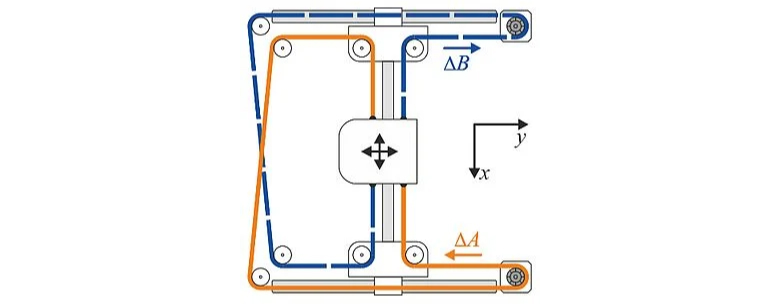 Схематическое изображение системы CoreXY
Механика Delta функционирует по принципам параллельной робототехники, кардинально отличаясь от систем со взаимно перпендикулярными осями. Эффектор (печатающая головка) подвешен в пространстве с помощью трех пар шарнирных рычагов, соединенных с каретками, которые двигаются по трем вертикальным колоннам. Нагревательный стол в такой архитектуре остается абсолютно неподвижным и имеет цилиндрическую рабочую зону.
Управление позиционированием в Delta-принтерах требует сложных математических вычислений. Для перемещения экструдера в заданную точку с декартовыми координатами (X, Y, Z), микроконтроллер принтера должен в реальном времени выполнять нелинейные тригонометрические преобразования, рассчитывая высоту каждой из трех кареток на колоннах. Отсутствие тяжелых моторов на подвижных частях позволяет свести кинетическую массу эффектора к абсолютному минимуму, открывая путь к беспрецедентным скоростям.
Тем не менее, тригонометрическая природа Delta порождает специфические проблемы. Любая микроскопическая погрешность в физических размерах (например, рычаги отличаются по длине на десятые доли миллиметра, или колонны не идеально параллельны) приводит к нелинейным пространственным искажениям. Самым известным следствием является эффект «тарелки» (bowl или dish shape), когда сопло движется не по идеальной плоскости, а по гиперболической или сферической траектории, врезаясь в стол на краях и зависая в центре. Компенсация этого явления требует применения квадратичных алгоритмов коррекции сетки и высокоточного зондирования.
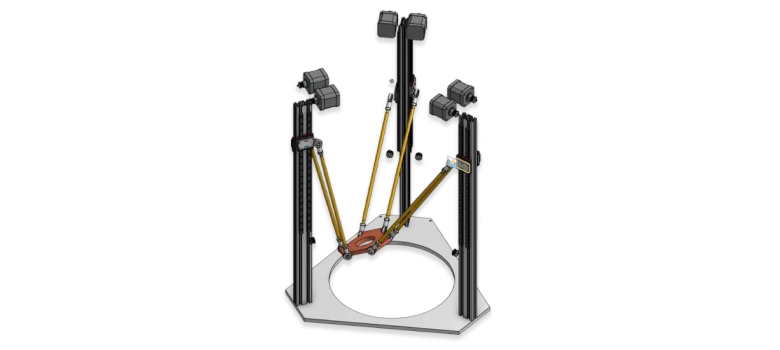 Схематическое изображение системы DELTA
Выбор между DELTA и CoreXY ярче всего иллюстрируется во время тестирования предельных возможностей систем в скорости, резонансной динамике и геометрической точности.
В контексте чистой механической скорости параллельная кинематика Delta остается непревзойденной. Благодаря сверхлегкому эффектору и отсутствию изменения направления массивных порталов, флагманские Delta-принтеры способны разгоняться до 1200 мм/с с показателями ускорения до 40 000 мм/с². CoreXY, с другой стороны, вынуждена перемещать более массивную балку оси X (вместе с экструдером), что ограничивает практическую максимальную скорость до 500-600 мм/с, а ускорение – до 20 000 мм/с².
Однако скорость печатающей головы – это лишь один элемент уравнения. Ограничением для обеих архитектур выступает термодинамика полимеров. Для обеспечения скорости потока 110 мм³/с, характерной для современных Delta-систем, пластик необходимо плавить мгновенно, а затем так же быстро охлаждать, чтобы избежать деформации навесных элементов. Например, Delta-принтер FLSun S1 Pro использует для этого массивный турбовентилятор CPAP, который вращается со скоростью 40 000 об/мин и способен охладить слой пластика за 1 секунду. Без такого агрессивного охлаждения теоретическая скорость кинематики нивелируется расплавлением модели.
Высокие ускорения неизбежно вызывают вибрации рамы, которые проявляются на напечатанных моделях в виде «эхо» (ringing, ghosting). В принтерах CoreXY, благодаря линейной инвариантной во времени (LTI) динамике, вибрации можно эффективно компенсировать с помощью алгоритмов формирования входного сигнала (Input Shaping) в прошивках вроде Klipper. Сенсоры (акселерометры) измеряют резонансные частоты осей X и Y, после чего программное обеспечение автоматически сглаживает эти колебания.
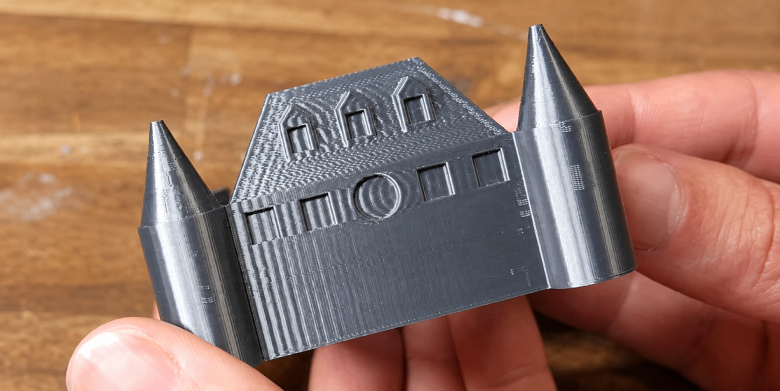 Пример эффекта «эхо» на поверхности готового изделия
В системах Delta ситуация значительно сложнее. Динамика Delta-принтеров является позиционно-зависимой: жесткость и резонансные частоты системы меняются в зависимости от того, в какой точке рабочей зоны находится эффектор. Применение стандартных фильтров (например, FBS — фильтрованных B-сплайнов) для компенсации вибраций в Delta-системах требует колоссальных вычислительных ресурсов. Лишь использование замкнутых систем управления (closed-loop stepper motors) и продвинутых алгоритмов контроля на базе искусственного интеллекта позволило современным Delta-принтерам преодолеть этот барьер и обеспечить чистую поверхность на высоких скоростях.
Исследования, проведенные в инженерной среде, доказывают, что CoreXY существенно превосходит Delta по критерию точности размеров (dimensional accuracy) и соответствия исходной CAD-модели. Для инженерных деталей, которые должны соединяться между собой (шестерни, резьбы, подшипниковые узлы), погрешность в размерах является критической.
В декартовых системах и CoreXY усадка пластика (shrinkage) или механическая погрешность носит линейный характер. Для ее исправления пользователю достаточно изменить масштаб в слайсере (например, до 100,3%) или применить компенсацию контуров и отверстий (X-Y contour/hole compensation). Несмотря на то, что даже в премиальных CoreXY-системах, таких как Bambu Lab X1C, пользователи отмечают вариативность допусков в пределах ±0,15 мм, эти погрешности легко прогнозируются и программно корректируются в слайсерах (например, OrcaSlicer).
В Delta-принтерах тригонометрическая трансляция координат означает, что механическая погрешность влияет на размер детали неравномерно. Квадрат, напечатанный ближе к краю круглой платформы, может иметь другую площадь и искажение углов по сравнению с тем же квадратом в центре. Из-за этого Delta-принтеры чаще демонстрируют идеально гладкое качество поверхности (поскольку движение по кривым является естественным для параллельных рычагов), но проигрывают в метрической идеальности прямых линий и отверстий.
Современный индустриальный стандарт требует использования экструдеров прямой подачи (Direct Drive) для эффективной работы с гибкими материалами (TPU) и высокотемпературными композитами. Это стало серьезным испытанием для архитектуры Delta. Установка тяжелого шагового двигателя экструдера непосредственно на подвижный эффектор резко увеличивает кинетическую массу, что заставляет производителей значительно снижать скорость во избежание инерционных искажений и отрыва магнитных шарниров. Архитектура CoreXY, имея мощные линейные направляющие и массивные порталы, легко переносит вес Direct Drive без потери динамических преимуществ.
| Критерий оценки | Кинематика CoreXY | Кинематика DELTA |
|---|---|---|
| Фундаментальная логика | Декартова / Ортогональная | Параллельная / Нелинейная |
| Максимальные скорости | 500 – 600 мм/с | 1000 – 1200 мм/с |
| Ускорение | До 20 000 мм/с² | До 40 000 мм/с² |
| Форма рабочей области | Кубическая (оптимальная для плоскостей) | Цилиндрическая (оптимальная для высоты) |
| Точность линейных размеров | Высокая (прогнозируемая линейная усадка) | Средняя (наличие пространственных искажений) |
| Совместимость с Direct Drive | Отличная (конструкция выдерживает вес) | Ограниченная (ухудшает динамику рычагов) |
| Склонность к вибрациям | Низкая (легко компенсируется LTI-фильтрами) | Высокая (требует сложной позиционно-зависимой коррекции) |
Если CoreXY является идеальным решением для массового индустриального прототипирования, то Delta по праву считается платформой для фундаментальных инноваций. Наибольшим ограничением FDM-печати является слабость моделей вдоль оси Z (из-за послойной адгезии) и наличие «эффекта ступенек» (staircase effect) на изогнутых поверхностях.
Параллельная кинематика Delta имеет уникальное преимущество в выполнении многоосевых пространственных траекторий, не ограниченных параллельными плоскостями. Это открыло путь к непланарной 3D-печати (non-planar 3D printing). Благодаря использованию специализированных алгоритмов слайсинга, экструдер Delta-принтера может двигаться по криволинейным 3D-траекториям (например, по форме сферы или волны), укладывая пластик непрерывными линиями поверх сложной геометрии. Такой подход радикально улучшает прочность деталей и создает идеально гладкие поверхности без необходимости постобработки.
Кроме того, пространственная гибкость Delta-кинематики активно применяется в мягкой робототехнике (soft robotics) и биопечати. Возможность изготавливать монолитные механизмы с податливыми соединениями, где эластичность материала выполняет роль шарнира, требует сложных пространственных движений, с которыми параллельные роботы справляются значительно лучше. Таким образом, инновационность Delta заключается в преодолении плоского (2.5D) мышления традиционного аддитивного производства.
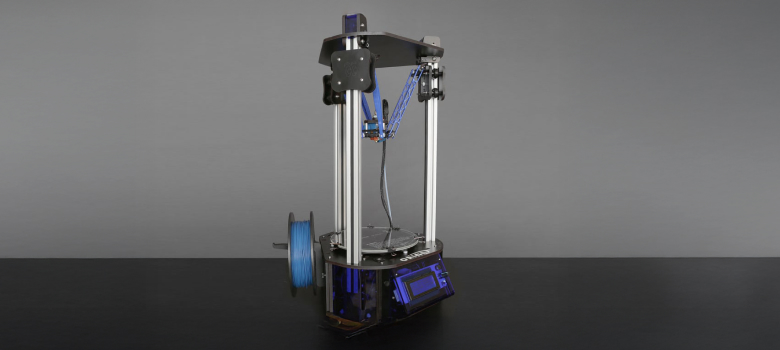
Современный рынок предлагает ряд совершенных решений, которые демонстрируют пределы возможностей обеих архитектур. Сравнение систем от Bambu Lab, Prusa, Elegoo и FLSun позволяет оценить их влияние на бизнес-процессы.
Bambu Lab X1 Carbon (X1C) совершил революцию в надежности высокоскоростной печати. Используя механику CoreXY, принтер достигает скоростей 500 мм/с. Он оснащен лидаром для автоматической калибровки первого слоя и искусственным интеллектом для обнаружения дефектов (спагетти-детекция). Закрытая камера с активным угольным фильтром делает его пригодным для работы с инженерными пластиками.
Наибольшим преимуществом X1C является система AMS (Automatic Material System), которая обеспечивает бесшовную печать 16 цветами (макс.) или мультиматериальные комбинации (например, использование водорастворимых поддержек). Однако закрытая экосистема Bambu Lab и проприетарные запчасти вызывают беспокойство у пользователей, которые стремятся к ремонтопригодности и открытому исходному коду (Open Source). В придачу для достижения микронной точности размеров, пользователям часто приходится проводить тонкую настройку параметров (shrinkage calibration) в посторонних слайсерах, таких как OrcaSlicer.
Компания Prusa Research, отойдя от классической архитектуры i3 (bedslinger), представила флагманский Prusa CORE One+. Принтер предлагает рабочий объем 250×220×270 мм и уникальную систему активного контроля температуры камеры (до 55°C), что является критически важным для печати сложными полимерами (PC, PA и т.д.) без их деформации во время кристаллизации. Инновационный экструдер Nextruder оборудован физическим тензодатчиком (Load Cell), измеряющим давление непосредственно на кончике сопла, исключая погрешности, характерные для оптических сенсоров.
Системы Prusa славятся своей ремонтопригодностью и открытой архитектурой (Open Source). Отсутствие привязки к облачным серверам делает CORE One+ идеальным выбором для корпоративного сегмента и объектов критической инфраструктуры (существует даже специализированная версия Core One L без Wi-Fi-модулей для обеспечения кибербезопасности). Решение задачи многоцветной печати здесь возложено на модуль MMU3, который, несмотря на несколько большую требовательность к настройке по сравнению с AMS, обеспечивает высокое качество.
Найти решения от PRUSA для организации принт-ферм или производственных линий можно на специализированных площадках, таких как сайт Masteram.
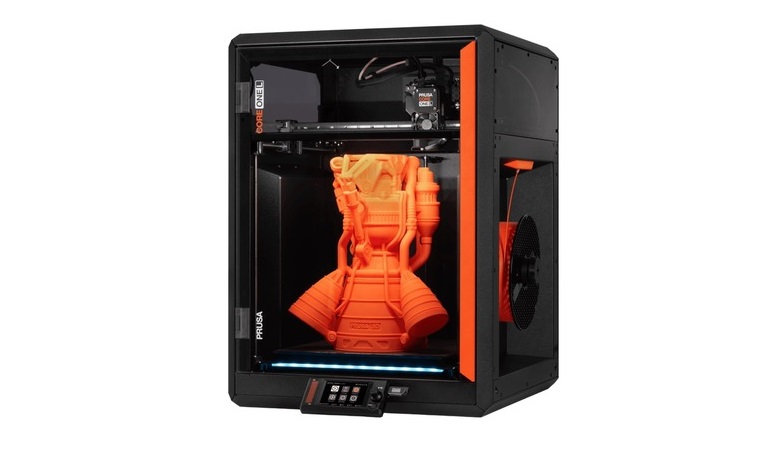 3D-принтер Prusa CORE One L для критической инфраструктуры
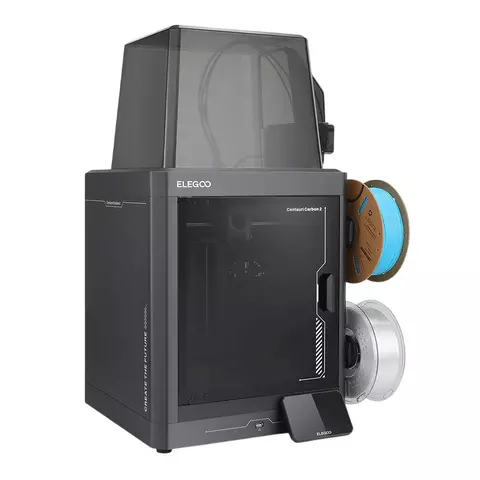
Компания ELEGOO довела гибкость кинематики CoreXY до индустриальных масштабов. Новейший 3D-принтер ELEGOO Centauri Carbon Core XY является высокотехнологичным инструментом с цельнолитой металлической рамой, закрытой камерой и скоростью печати до 500 мм/с (ускорение 20 000 мм/с²). Сопло с максимальной температурой 320°C позволяет уверенно работать с армированными углеродным волокном пластиками (PLA-CF, PETG-CF). Интеграция прошивки Klipper и камеры для AI-мониторинга делает этот принтер мощным инструментом для среднего бизнеса. Версия Centauri Carbon 2 Combo также имеет поддержку мультиматериальной системы (CANVAS) с RFID-идентификацией и улучшенной HEPA-фильтрацией.
Для задач макромасштаба компания предлагает ELEGOO OrangeStorm Giga. Этот FDM-гигант имеет рабочий объем 800 × 800 × 1000 мм³. Уникальной чертой является четырехзонный подогрев стола, позволяющий рационально расходовать электроэнергию при печати небольших деталей, и возможность одновременной печати четырьмя независимыми соплами, что расширяет концепцию CoreXY до масштабов конвейера. Всю экосистему бренда, включая фотополимерные решения (например, сверхточный Saturn 4 Ultra 16K для ювелирного дела или стоматологии), можно подробнее изучить в разделах 3D-принтеры и решения ELEGOO.
Пределы возможностей архитектуры Delta демонстрирует модель FLSun S1 Pro. Принтер поражает характеристиками: максимальная скорость 1200 мм/с, ускорение 40 000 мм/с² и невероятная скорость потока расплава 110 мм³/с. Это позволяет напечатать стандартный тестовый кораблик (Benchy) всего за 17 минут. Аппарат оборудован системой замкнутого цикла управления двигателями (closed-loop servo motors), которая автоматически обнаруживает и компенсирует потерянные шаги (lost steps) — критически важная инновация для Delta-машин.
Интегрированный AI Lidar (радар Microtac) снимает часть проблем с настройкой первого слоя, а турбовентилятор CPAP обеспечивает молниеносное охлаждение. Несмотря на объем печати 320×430 мм и максимальную температуру сопла до 350°C, FLSun S1 Pro не поддерживает полноценную автоматическую многоцветную печать, что оставляет его в нише машин для сверхбыстрого монолитного прототипирования или печати высоких аэрокосмических компонентов.
| Характеристика | Bambu Lab X1C (CoreXY) | Prusa CORE One+ (CoreXY) | ELEGOO Centauri Carbon 2 Combo (CoreXY) | FLSun S1 Pro (Delta) |
|---|---|---|---|---|
| Рабочий объем (мм) | 256 × 256 × 256 | 250 × 220 × 270 | 256 × 256 × 256 | 320 (диаметр) × 430 |
| Скорость (мм/с) / Ускорение | 500 / 20 000 мм/с² | Около 500 / High-Speed | 500 / 20 000 мм/с² | 1200 / 40 000 мм/с² |
| Мультиматериальность | AMS (до 16 цветов) | MMU3 / Toolchanger | CANVAS (до 4 цветов) | Отсутствует |
| Особенности камеры / стола | Закрытая, пассивный подогрев | Активный подогрев до 55°C | Закрытая камера, стекло | Зональный смарт-подогрев |
| Экструдер и датчики | Оптический Lidar | Тензодатчик (Load Cell) | Klipper, датчик обрыва | Радар Microtac, AI Lidar |
| Экосистема | Закрытая (проприетарная) | Открытая (Open Source) | Klipper (открытая) | Cloud (FLSUN OS) |
Высокопроизводительная кинематика (будь то DELTA или CoreXY) не способна компенсировать физико-химические изъяны некачественных полимеров. Во время печати на скоростях выше 300 мм/с время пребывания пластика в зоне плавления измеряется долями секунды. Это требует использования современных высокотекучих филаментов со стабильным диаметром нити (обычно 1,75 мм).
Абсолютно критическим этапом для качества 3D-печати является сушка материала. Даже лучший принтер выдаст дефектную деталь с пузырьками, расслоением или эффектом «паутины» (stringing), если филамент содержит влагу. Профессионалы рекомендуют перед печатью просушивать материалы в течение 4-6 часов:
Для надежной печати как технических, так и декоративных деталей на CoreXY и Delta системах стоит использовать проверенные материалы, такие как филамент ELEGOO PLA PRO, который гарантирует плавную подачу, низкий уровень усадки и отличную адгезию к PEI-пластинам. В сегменте фотополимерной печати (которая остается безоговорочным лидером для ювелирной детализации) существуют инновационные материалы вроде смолы ELEGOO Grey to Purple, меняющей цвет при нагревании свыше 50°C и способной служить индикатором температурной нагрузки детали.
Кроме того, изготовление дронов, робототехники или интеллектуальных устройств требует не только качественной печати корпуса, но и интеграции электронных компонентов. Ассортимент расходных материалов для 3D-печати и паяния на сайте Masteram охватывает профессиональные термовоздушные паяльные станции (Accta 401), припои, флюсы, минишлифмашины (Pro'sKit) для постобработки и химические средства для очистки печатных платформ. Правильное применение адгезивов, таких как клей-спрей Tucans для ABS/PETG, устраняет проблему деламинации (отрыва) первого слоя даже на скоростях Delta-машин.
Глубокий анализ позволяет четко разграничить оптимальные сферы применения для каждой кинематической парадигмы.
Сценарии, где архитектура CoreXY не имеет альтернатив:
Сценарии, где механика DELTA раскрывает свой максимальный потенциал:
Механика DELTA действительно олицетворяет определенный вектор инновационного будущего 3D-печати, однако этот вектор направлен в специализированные ниши. Способность преодолевать «эффект ступенек» через непланарную печать и достигать скоростей свыше 1000 мм/с делает ее бесценным инструментом для передовых научных институтов, дизайнеров и специфических производственных задач. Впрочем, вычислительная сложность компенсации вибраций и пространственная нелинейность делают невозможным ее универсальное доминирование.
С другой стороны, кинематика CoreXY закрепила статус индустриального стандарта современного аддитивного производства. Обеспечивая высокую ортогональную точность, беспроблемную работу с тяжелыми экструдерами прямой подачи и идеальную интеграцию систем многоцветной печати, машины на базе CoreXY (от Bambu Lab X1C до Prusa CORE One+ и ELEGOO Centauri Carbon) закрывают 90% потребностей инженерного и коммерческого прототипирования. Выбирая оборудование, профессионалы должны руководствоваться не только пиковыми значениями скорости, но и геометрией изделия, требованиями к материаловедению (термокамеры, сушка филаментов) и долгосрочной стабильностью экосистемы.